6/2KF Hochdruckschlauch für Heißkleber-Dosierung
Informationen zu produkten
Modell:
Sechseinhalb-Kettengebräu
Innerer Kern:
Polytetrafluoroethylen
Schlauchinnendurchmesser:
6,0 mm
Betriebsdruck des Schlauchs bei +20°C bis +50°C:
500 bar / 7 250 psi
Angegebener Berstdruck bei +20°C bis +50°C:
2000 bar / 29000 psi
angegebener Biegeradius:
60 mm / 2.36 in


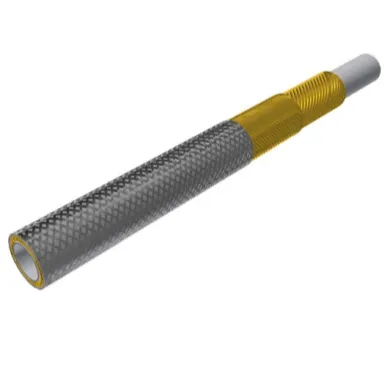
Der SPIR STAR Hochdruckschlauch 6/2KF ist ein Grundschlauch für beheizte Schlauchsysteme, die in der Automobil-Heißschmelz-Dosierung eingesetzt werden. Er verfügt über eine 6 mm PTFE-Bohrung, zwei Lagen hochfeste Stahlgeflechte sowie einen äußeren Geflechtmantel aus verzinktem Stahldraht.
Der Schlauch hat einen Nenndruck von 500 bar (7.250 psi) im Temperaturbereich von +20°C bis +50°C. Bei höheren Temperaturen spezifiziert der Hersteller geringere Druckwerte. Bei einer Heißklebelinie sollten Sie bei der Festlegung der Baugruppe sowohl die Klebstofftemperatur als auch den erforderlichen Betriebsdruck berücksichtigen.
Technische Daten des Schlauchs 6/2KF
| Parameter | Herstellerspezifikation |
| Datenblatt-Referenz | 62KF9 |
| Innenkern | Polytetrafluorethylen (PTFE) |
| Druckverstärkung | Zwei Lagen hochfester Stahldraht |
| Außenschicht | Ein Geflecht aus verzinktem Stahldraht |
| Schlauch-Innendurchmesser | 6,0 mm / 0,24 in |
| Schlauch-Außendurchmesser | 11,0 mm / 0,43 in |
| Betriebsdruck des Schlauchs bei +20°C bis +50°C | 500 bar / 7.250 psi |
| Angegebener Berstdruck bei +20°C bis +50°C | 2.000 bar / 29.000 psi |
| Angegebener Biegeradius | 60 mm / 2,36 in |
| Gewicht pro Längeneinheit | 0,262 kg/m / 0,176 lb/ft |
| Einsatz-Innendurchmesser | 4,5 mm / 0,18 in |
| Angegebener Temperaturbereich des Schlauchs | −70°C bis +200°C / −94°F bis +392°F |
Betriebsdruck bei Heißschmelztemperaturen
Der Hersteller gibt Korrekturfaktoren für höhere Temperaturen an. Wendet man diese auf den Nenndruck von 500 bar an, erhält man die folgenden nur für den Schlauch geltenden Werte.
| Arbeitstemperatur | Herstellerfaktor | Berechneter Betriebsdruck des Schlauchs |
| +100°C | 0,95 | 475 bar |
| +150°C | 0,90 | 450 bar |
| +200°C | 0,83 | 415 bar |
Bestätigen Sie den Betriebsdruck der fertig montierten beheizten Schlauchbaugruppe bei Ihrer Prozesstemperatur. Die ausgewählten Armaturen können den zulässigen Druck der Baugruppe verringern.
Verlegen Sie den Schlauch um die Dosieranlage herum
Beginnen Sie mit der vollständigen Verlegung zwischen Klebstoffversorgung und Dosierkopf. Prüfen Sie dann den verfügbaren Platz an Biegungen und Anschlüssen. Bei dynamischen Belastungen fordert der Hersteller mindestens das Doppelte des angegebenen Biegeradius. Verwenden Sie 120 mm oder mehr als Ausgangspunkt und bestätigen Sie den endgültigen Radius für die jeweilige Bewegung.
Der 11 mm Außendurchmesser bezieht sich auf den Grundschlauch. Berücksichtigen Sie bei der Prüfung des Spielraums der fertigen Baugruppe Armaturen, Heizelemente, Isolierung und eventuelle Schutzmäntel. Wenn der Schlauch in einer herkömmlichen Baugruppe verwendet wird, geben Sie einen geeigneten Korrosionsschutz für den freiliegenden Stahldraht an.
Wählen Sie die Endarmaturen für Ihre Maschine aus
Das Datenblatt listet einen G1/4 Innen-Einsatz mit Schwenkanschluss und 24°/60° Dichtfläche sowie Hülsenoptionen aus Stahl oder Edelstahl auf. Geben Sie für jedes Ende eine Anschlusszeichnung an, damit Gewinde und Dichtfläche an die Ausrüstung angepasst werden können.
Notieren Sie außerdem den 4,5 mm Einstecklochdurchmesser getrennt von der 6 mm Schlauchbohrung. Wenn die Klebstoffförderung durch den Fluss beeinflusst wird, geben Sie in Ihrer Anfrage die Klebstoffsorte, Prozesstemperatur, erforderliche Durchflussmenge und die fertige Schlauchlänge an.
Fordern Sie ein Angebot für einen Schlauch 6/2KF an
Geben Sie für eine OEM-Montage oder Ersatzbestellung Typ 6/2KF und die Datenblatt-Referenz 62KF9 an. Senden Sie die fertige Länge, die Endanschlüsse, die Arbeitstemperatur, den erforderlichen Druck und die Bestellmenge. Fügen Sie alle Anforderungen an Bewegung, Beheizung oder Schutzabdeckung hinzu, damit das Angebot die gewünschte Baugruppe abdeckt.